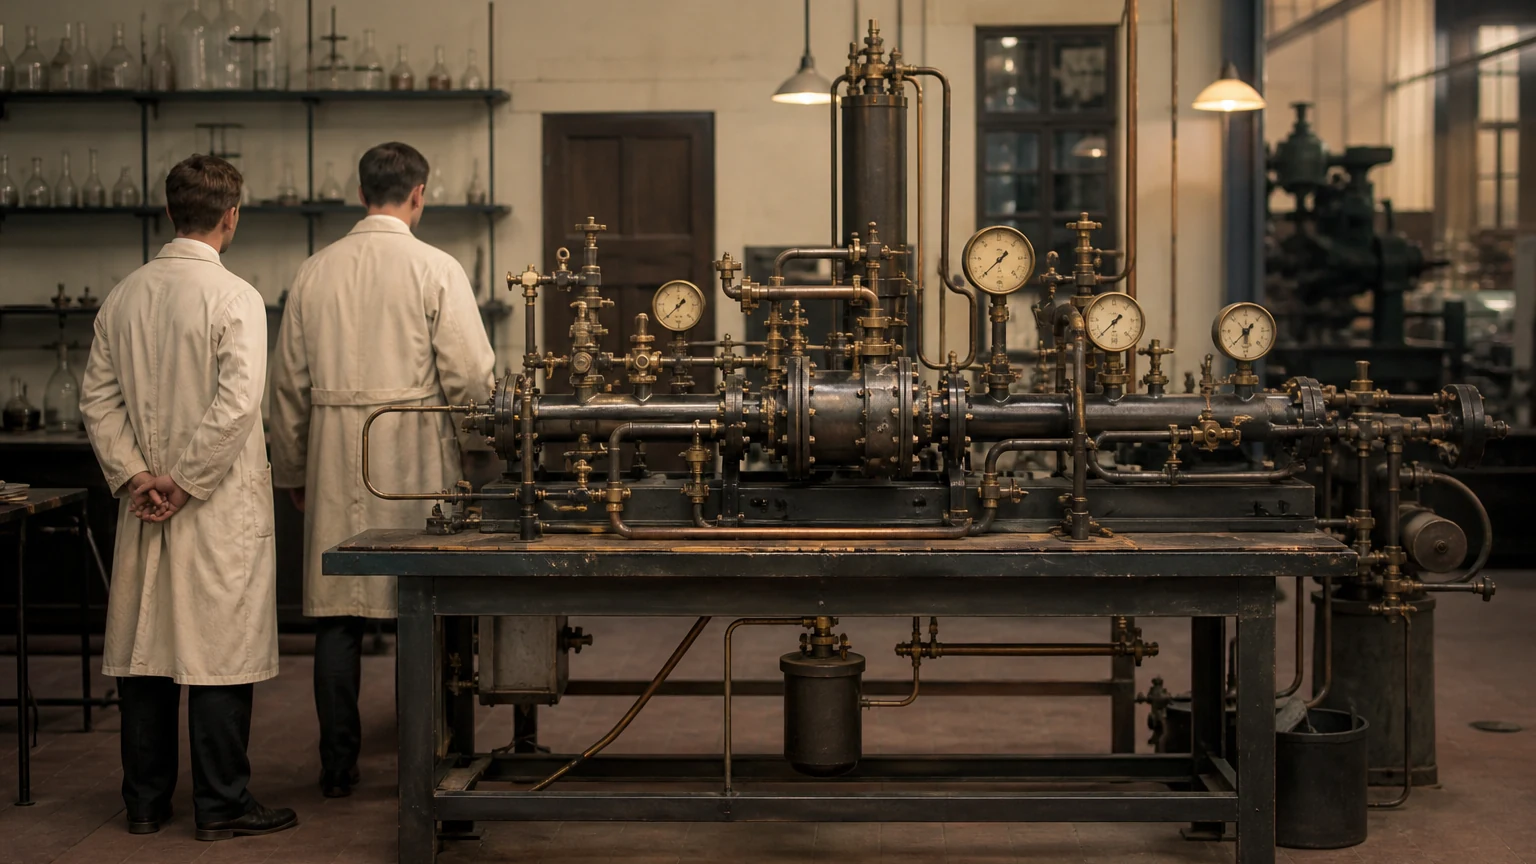
La synthèse de l’ammoniac est souvent résumée par une équation et deux noms. Cette version est trop courte pour expliquer le saut technique. La réaction entre l’azote et l’hydrogène était connue comme possibilité chimique ; le problème décisif consistait à la transformer en un procédé continu, stable et réparable. Le jalon de 1908 se trouve dans l’architecture de la machine : comprimer les gaz, les faire réagir sur un catalyseur, récupérer la chaleur, retirer l’ammoniac formé et renvoyer les gaz non convertis dans la boucle. Fritz Haber et Robert Le Rossignol établirent cette logique au laboratoire. Carl Bosch, Alwin Mittasch et les équipes de BASF durent ensuite inventer les matériaux, le catalyseur et l’exploitation industrielle capables de survivre à ces conditions.
En clair
Une seule traversée du réacteur ne transforme qu’une partie du mélange. Jeter le reste aurait gaspillé la pression, l’énergie et les réactifs. La boucle change l’économie du système : l’ammoniac est séparé lorsqu’il refroidit, tandis que l’azote et l’hydrogène non réagis repartent vers le catalyseur. Cette circulation permet d’accumuler une production utile sans exiger une conversion parfaite à chaque passage. Le procédé devient alors moins une réaction spectaculaire qu’un compromis soigneusement entretenu entre thermodynamique, cinétique, transfert de chaleur, séparation et résistance des métaux.
Fiche chiffrée
La fiche suivante rassemble les repères quantitatifs directement utilisés dans l’analyse du procédé et de son héritage.
| Repère | Valeur | Ce qu’il établit |
|---|---|---|
| Dépôt du brevet de boucle | 1908 | Une configuration continue et pressurisée est décrite |
| Mise en service d’Oppau | 1913 | Le principe franchit l’échelle industrielle |
| Rapport stœchiométrique H2:N2 | 3:1 | Le mélange suit la composition de NH3 |
| Température expérimentale citée | 500–600 °C | La vitesse impose une température élevée |
| Pression expérimentale citée | 200 atmosphères | La pression déplace l’équilibre vers NH3 |
| Part de l’énergie finale mondiale | 2 % | L’ammoniac reste une industrie énergivore |
| Part des émissions énergétiques de CO2 | 1.3 % | L’héritage climatique est mesurable |
| Part destinée aux engrais | 70 % | L’usage agricole domine encore |
| Horizon du scénario net zéro de l’IEA | 2050 | La filière doit changer de voie énergétique |
Explication technique
Préparer le mélange. L’azote et l’hydrogène doivent arriver dans un rapport contrôlé et être débarrassés des impuretés qui empoisonnent le catalyseur. La chimie industrielle commence donc avant le réacteur : purification, compression et contrôle des flux conditionnent la durée de vie de l’installation. Une trace indésirable peut réduire l’activité catalytique sans produire de panne immédiatement visible.
Arbitrer équilibre et vitesse. Former NH3 à partir des gaz réduit le nombre de molécules libres ; une pression élevée favorise donc le produit. Une température plus basse favorise également l’équilibre, mais ralentit la rupture de la liaison très stable de l’azote. Il faut une température assez haute pour obtenir une vitesse exploitable, sans aller si loin que l’équilibre annule le gain. Le catalyseur n’altère pas l’équilibre final : il accélère l’approche vers celui-ci.
Gérer la chaleur. La réaction libère de la chaleur. Sans récupération, cette énergie est perdue ; sans contrôle, elle peut déplacer localement le régime du réacteur, dégrader le catalyseur ou créer des contraintes mécaniques. Le régénérateur décrit dans le brevet préchauffe le gaz entrant avec le gaz sortant. Cette intégration thermique réduit la dépense et stabilise la boucle.
Séparer sans dépressuriser. En refroidissant le flux, l’ammoniac peut être condensé ou absorbé. Les gaz restants doivent conserver autant que possible leur pression pour éviter de payer à nouveau toute la compression. La séparation n’est donc pas une étape accessoire : elle rend possible le recyclage sélectif du produit et des réactifs.
Recycler et purger. La pompe de circulation renvoie les gaz non convertis. Une purge contrôlée évite toutefois l’accumulation des espèces inertes. La boucle réelle doit ainsi équilibrer récupération et propreté du mélange. Sa performance dépend de l’ensemble : compresseur, échangeur, réacteur, séparateur, pompe, instrumentation et matériaux.
Cette architecture explique pourquoi une démonstration de laboratoire ne suffisait pas. À l’échelle industrielle, l’hydrogène fragilise certains aciers, la chaleur se répartit de façon non uniforme, les joints doivent rester étanches et le catalyseur doit être disponible en grande quantité. Bosch et BASF ont transformé un schéma physicochimique en système de production, tandis que Mittasch et ses collaborateurs ont exploré des familles de catalyseurs compatibles avec le coût et l’approvisionnement industriel.
Pourquoi cela a marché
La réussite vient de la combinaison de plusieurs gains modestes, pas d’un rendement miraculeux lors d’un passage unique. À 200 atmosphères et dans la plage de 500–600 °C citée par le récit de l’ACS, le système trouve un compromis entre vitesse et équilibre. Le recyclage compense la conversion partielle ; la récupération de chaleur limite le coût thermique ; la séparation retire NH3 du mélange et permet à la réaction de recommencer. Le passage d’une date de brevet en 1908 à l’usine d’Oppau en 1913 montre néanmoins que la preuve de principe n’était pas encore une preuve d’industrialisation. La limite majeure de tout récit héroïque est donc l’attribution : le brevet éclaire la boucle, mais n’établit pas à lui seul la métallurgie, le catalyseur final, la sécurité de l’usine ni l’organisation du travail. Le consensus historique porte sur une lignée collective. Les effets alimentaires mondiaux sont plausibles et massifs, mais un contre-factuel précis — combien de personnes auraient vécu sans ce procédé — reste incertain, car agriculture, distribution, régimes alimentaires et politiques ont évolué ensemble.
Chaîne causale
Azote atmosphérique difficile à fixer → mélange purifié et comprimé → catalyseur qui accélère l’activation → réaction exothermique contrôlée → ammoniaque séparé au refroidissement → gaz non convertis recyclés → production continue → engrais azotés à grande échelle → hausse des rendements mais dépendance énergétique et perturbation du cycle de l’azote.
Anecdote
Le récit de l’ACS rappelle une controverse utile : Walther Nernst obtenait des données d’équilibre moins favorables et jugeait les conditions industrielles peu réalistes. Haber persista, avec Le Rossignol, en augmentant la pression et en améliorant l’appareil. L’épisode n’oppose pas simplement un sceptique à un visionnaire ; il montre que les constantes mesurées, les limites des instruments et le choix du système expérimental peuvent décider si une voie paraît impossible ou seulement difficile. L’ingénierie a ensuite dû répondre à la question que le laboratoire ne pouvait pas résoudre seul : comment faire durer l’expérience.
Limites, preuve et consensus
Le niveau de preuve n’est pas uniforme. Le brevet est une source primaire pour la configuration revendiquée, pas une photographie exhaustive de chaque contribution. Le récit de l’American Chemical Society recoupe les acteurs, les conditions expérimentales et le passage à BASF, mais reste une synthèse historique. L’Agence internationale de l’énergie documente l’état moderne de la filière, non les détails du laboratoire. Ensemble, ces sources permettent de séparer ce qui est établi — boucle continue, recyclage, industrialisation et empreinte énergétique actuelle — de ce qui relève d’une interprétation : l’importance relative de chaque personne et l’ampleur exacte du contre-factuel démographique. Aucune annonce marketing n’est nécessaire pour qualifier le jalon ; sa matérialité apparaît dans la persistance de l’infrastructure et de ses coûts.
Héritage et données actuelles
L’ammoniac relie encore l’azote de l’air à la majeure partie des engrais minéraux. L’IEA estime que sa production représente environ 2 % de la consommation finale d’énergie et 1.3 % des émissions de CO2 du système énergétique, tandis que 70 % de l’ammoniac sert aux engrais. Ces ordres de grandeur donnent au procédé un double héritage. Il a desserré une contrainte majeure sur l’azote assimilable, mais a aussi verrouillé une chaîne dépendante des combustibles fossiles lorsque l’hydrogène provient du gaz ou du charbon. Les voies actuelles — hydrogène électrolytique, captage du carbone, meilleure efficacité et gestion plus précise des engrais — ne remplacent pas la logique de la boucle ; elles cherchent à changer l’origine de l’énergie et les externalités qui l’entourent.
Ce que le jalon a fermé et ce qu’il a ouvert
Le jalon a fermé l’idée qu’une faible conversion par passage condamnait nécessairement la réaction : un système continu avec séparation et recyclage peut rendre utile une chimie défavorable localement. Il a ouvert une méthode générale d’ingénierie, aujourd’hui présente dans de nombreuses unités chimiques. Pour la recherche, les questions importantes ne sont plus seulement de fabriquer NH3, mais de le faire avec moins d’énergie, moins de carbone, des unités plus flexibles et une meilleure utilisation agricole. Il faut aussi mesurer les fuites d’azote réactif, le protoxyde d’azote et les effets sur les écosystèmes. Le progrès ne consiste donc pas à célébrer ou condamner un procédé en bloc : il consiste à conserver la capacité alimentaire tout en réduisant les coûts que l’ancienne configuration a déplacés hors de l’usine.
Sources
- Brevet DE235421C — boucle continue sous pression
- American Chemical Society — du laboratoire à BASF
- International Energy Agency — Ammonia Technology Roadmap
Références de fond
- Encyclopaedia Britannica — Haber-Bosch process
- Smil, Enriching the Earth, MIT Press, ISBN 9780262693134.